
Nesta página
O que a linha de gases de combustão de uma planta grande realmente faz
Uma grande planta municipal de recuperação energética queima os resíduos em uma grelha móvel ou em leito fluidizado. O gás sai do forno a 850 °C ou mais e permanece nessa temperatura por pelo menos dois segundos após a última injeção de ar de combustão. Desse ponto até a chaminé, a planta opera uma linha de etapas. A ordem é definida pela temperatura e pela química, não pela preferência.
A primeira etapa é a recuperação de calor. Uma caldeira de paredes de água baixa o gás até uma temperatura que a etapa seguinte pode aceitar e produz vapor para uma turbina. O mesmo vaso é também a primeira etapa de resfriamento, algo fácil de esquecer quando a caldeira é descrita apenas como um item de recuperação de energia.
- Óxidos de nitrogênio. Combustão escalonada, recirculação de gases de combustão, SNCR no forno ou SCR a jusante da caldeira. O óxido nítrico é apenas ligeiramente solúvel, portanto não é um problema de lavagem.
- Gases ácidos. Um absorvedor semisseco do tipo spray-dryer com leite de cal, frequentemente seguido de injeção de cal seca; um lavador úmido onde o limite ou os resíduos exigem maior remoção.
- Mercúrio e dioxinas. Carvão ativado injetado no duto e capturado na torta de filtração a jusante.
- Particulados. Um filtro de mangas, às vezes com um precipitador eletrostático à frente.
- Ventilador e chaminé. Um ventilador de tiragem induzida aspira a linha, e a chaminé é onde os limites são medidos.
A linha costuma ser chamada de tratamento de gases de combustão, mas a caldeira faz parte dela. Em uma planta grande, resfriamento e recuperação de calor são o mesmo vaso. Essa é a primeira coisa que muda quando a planta é reduzida.
O que uma planta pequena mantém e o que ela substitui
Um incinerador compacto de duas câmaras não pode carregar uma caldeira de paredes de água, uma grelha móvel e uma turbina a 50 kg/h. Ele executa as mesmas funções com equipamentos diferentes.
Tabela larga: role para o lado para ver todas as colunas.
| Função | Planta municipal grande | Planta compacta pequena | O que muda |
|---|---|---|---|
| Combustão | Grelha móvel ou leito fluidizado, alimentação contínua | Gaseificação de duas câmaras ou ar controlado, alimentação em batelada | Controle de alimentação e estabilidade de temperatura |
| Resfriamento | Caldeira de paredes de água e economizador | Resfriamento por choque evaporativo | Sem vapor; água injetada no gás |
| Óxidos de nitrogênio | Combustão escalonada, SNCR ou SCR | Combustão escalonada; SNCR se o limite exigir | Sistema de reagente frequentemente omitido |
| Gases ácidos | Lavador semisseco mais cal seca | Tijolos filtrantes de cal seca, ou torre úmida de recheio com venturi | Tempo de contato e faixa de ajuste |
| Mercúrio e dioxinas | Injeção de carvão ativado | Leito fixo de carvão ou injeção | Consumível e contato |
| Particulados | Filtro de mangas, às vezes precedido de um precipitador eletrostático | Ciclone e filtro de mangas | Tamanho do filtro e limpeza |
| Monitoramento | CEMS e amostragem periódica de dioxinas | Amostragem periódica e registros de operação | Via de evidência |
| Cinzas | Recuperação de cinza de fundo, aterro de cinza volante | Remoção manual de cinzas, rota da cinza volante | Mão de obra e destinação |
As mesmas funções, atendidas com equipamentos diferentes. A última coluna é onde está o risco de engenharia.
- Processo
- Os resíduos de serviços de saúde são alimentados pela porta de carga para a câmara de combustão primária conforme o procedimento de carregamento do modelo selecionado: no máximo a carga nominal por lote, e a porta é fechada e travada após o carregamento.
- Princípio
- O carregamento em batelada libera uma quantidade maior de voláteis em pouco tempo. A carga deve corresponder ao projeto do modelo para não exceder a capacidade de combustão a jusante e de tratamento dos gases de combustão.
A tabela não é uma lista de rebaixamentos. Cada linha é uma resposta diferente para a mesma função, e algumas respostas se adaptam melhor a um local pequeno. Um leito fixo de carvão é mais fácil de operar do que uma lança de injeção; um tijolo de cal seca não precisa de rota de águas residuais; um resfriamento por choque não tem superfície de troca de calor a incrustar. A questão é se a substituição ainda cumpre o limite.
A etapa de combustão: a que não pode ser simplificada
As cifras de 850 °C e dois segundos são um tempo de residência do gás, não uma característica nominal do forno. Elas são medidas após a última injeção de ar de combustão e pressupõem que o gás esteja misturado e na temperatura durante todo o período. Em uma unidade pequena em batelada, ambas as premissas ficam sob tensão.
A primeira tensão é a alimentação. Uma carga em batelada volatiliza de forma desigual: uma carga úmida ou com muito plástico libera seus voláteis de uma vez, e a câmara secundária vê uma vazão de gás e um poder calorífico que mudam em minutos. A câmara deve ser dimensionada pelo volume de gás de pico na temperatura, não pelos quilogramas por hora nominais, e o queimador secundário deve manter o set point durante o pico.
A segunda tensão é a perda de calor. Uma câmara pequena tem mais área de superfície por metro cúbico de gás do que uma grande, por isso perde calor mais rápido para o casco e precisa de mais isolamento e de uma massa refratária maior para manter a temperatura entre cargas. Uma câmara secundária abaixo do set point é uma das primeiras coisas a verificar quando uma unidade pequena emite fumaça visível.
A terceira tensão é a mistura. Uma câmara pequena pode ter curto-circuito: o gás pode passar da entrada para a saída sem cumprir o tempo de residência completo na zona quente. A geometria, os pontos de injeção de ar e as chicanas decidem se os dois segundos são reais ou nominais.
O que especificar: o volume da câmara secundária na vazão e temperatura de projeto; a capacidade e a faixa de ajuste do queimador; o mapeamento de temperaturas usado para comprovar o tempo de residência; um intertravamento que impeça a carga quando a câmara estiver abaixo da temperatura; e um ajuste por CO ou oxigênio que mostre que a combustão está completa, e não apenas quente.
A etapa de resfriamento: atravessar a janela em uma vazão de gás menor
Entre a câmara e o filtro, o gás atravessa a faixa em que as dioxinas podem se reformar sobre a cinza volante. A faixa geralmente citada é de cerca de 200 a 400 °C. O objetivo do projeto não é uma temperatura de saída específica; é atravessar a faixa rapidamente e não deixar o gás permanecer nela.
Uma planta grande atravessa a faixa em uma caldeira, e a caldeira está ali pelo calor. Uma planta pequena geralmente a atravessa em um resfriamento por choque evaporativo: água é pulverizada no gás e o calor latente de evaporação baixa a temperatura sem superfície de troca de calor. A vazão pequena ajuda, porque há menos inércia térmica e a água pode agir rápido. A alimentação em batelada trabalha contra, porque a vazão e a temperatura do gás não são estáveis.
Um resfriamento por choque é um vaso úmido. A água precisa ser fornecida e tratada, o gás sai saturado e os gases ácidos tornam o condensado ácido. A torre, os bicos e o duto a jusante devem ser escolhidos para esse serviço. Quando uma planta pequena de fato recupera calor, o gás permanece mais tempo na faixa; o projeto deve dizer como ele a atravessa, não apenas quanto calor recupera.
O que especificar: a taxa de resfriamento através da faixa, não apenas as temperaturas de entrada e saída; o tempo de resposta do resfriamento por choque a uma mudança brusca de carga; a temperatura do gás na entrada do filtro; e o material do duto entre o resfriamento por choque e o filtro.
Remoção de ácidos, adsorção e filtração em pequena escala
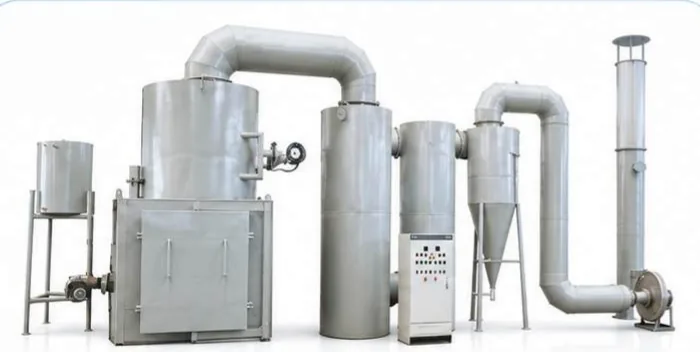
As três etapas atrás do resfriamento por choque são as que mais frequentemente são comprimidas em um pacote pequeno, e cada compressão tem um custo.
Remoção de gases ácidos. Uma linha seca passa o gás por tijolos filtrantes à base de cal ou injeta um sorvente sólido no duto. Não precisa de água e não produz efluente líquido, por isso é adequada a locais remotos. As restrições são o tempo de contato, a utilização do reagente e o fato de o tijolo ou o sorvente ser um consumível. Uma linha úmida, uma torre de recheio ou um venturi, remove mais gás ácido por unidade de reagente, mas precisa de água, fornecimento de reagente, rota de purga e materiais resistentes à corrosão. Um local sem rota de águas residuais não deve receber uma linha úmida por padrão.
Adsorção. O mercúrio sai do forno como vapor, e as dioxinas podem sobreviver à câmara em pequenas quantidades. Ambos são capturados no carvão. Um leito fixo de carvão é fácil de controlar e monitorar; um sistema de injeção dosa carvão em pó no duto e conta com a torta do filtro de mangas para retê-lo. A taxa de injeção é um custo operacional, e o carvão gasto sai com a cinza. A temperatura importa nas duas disposições: a adsorção é mais fraca quando o gás está quente, e um gás frio demais leva poeira úmida e pegajosa para o filtro.
Filtração. O filtro de mangas remove os particulados e os metais que viajam com eles. Em uma linha seca ou semisseca, ele também é um leito fixo: o sorvente e os produtos de reação ficam na torta, e o gás continua a reagir ao atravessá-la. A restrição é a temperatura máxima contínua do material das mangas, e o resfriamento por choque ou lavador a montante deve entregar o gás abaixo dela. Um ciclone à frente do filtro de mangas retira o pó grosso e protege as mangas, mas não substitui o filtro.
O problema das plantas pequenas geralmente não é uma etapa faltante. É o duto curto entre as etapas: comprimento insuficiente para o reagente se misturar, tempo de residência insuficiente para o carvão contatar, e um filtro ao qual se pede química e separação ao mesmo tempo. O projeto deve dar a cada etapa seu próprio comprimento, ou aceitar que a etapa seja apenas nominal.
Onde uma planta pequena perde o padrão
As falhas registradas em incineradores em batelada são mais operacionais do que mecânicas. A orientação de operação para unidades de duas câmaras lista o mesmo conjunto: consumo alto de combustível quando os resíduos estão úmidos ou o ar é excessivo; cinza fundida e clínquer quando os ports de ar estão obstruídos e as temperaturas locais do leito sobem; emissões visíveis quando a câmara secundária está abaixo do set point, quando entra ar por portas ou vedações deformadas, quando a tiragem está errada ou quando a carga é grande demais para a unidade.
Dois deles merecem ser traduzidos para termos de projeto. A entrada de ar por uma porta empenada ou um casco corroído é um problema de planta pequena porque o casco é fino e a porta é aberta a cada ciclo; as vedações e o batente da porta fazem parte do controle de emissões, não do invólucro. E uma câmara secundária fria costuma ser um problema de queimador ou de intertravamento, não de resíduos: a unidade não deveria carregar resíduos enquanto a câmara está abaixo do set point.
A linha de gases acrescenta sua própria lista de falhas: um resfriamento por choque lento para responder, um filtro de mangas úmido ou frio, um leito de carvão que passou do intervalo de substituição, um tijolo de cal que ficou em serviço além da carga ácida. Nenhuma delas aparece como uma quebra mecânica. Elas aparecem na chaminé, e aparecem tarde.
O limite não encolhe com a planta
O limite de emissão é escrito na chaminé, e não fica mais frouxo porque a planta é pequena. Pela Diretiva de Emissões Industriais da UE, as plantas de incineração de resíduos devem cumprir 0.1 ng TEQ/Nm³ para dioxinas e furanos, com médias diárias para os demais parâmetros e a condição de combustão de 850 °C e dois segundos. As normas da China fixam 0.5 ng TEQ/m³ para a incineração dedicada de resíduos médicos (GB 39707-2020) e 0.1 ng TEQ/m³ para a incineração de resíduos sólidos urbanos (GB 18485-2014).
O que pode mudar com o tamanho é a rota de monitoramento. A DEI exige medição contínua de NOx, CO, poeira, TOC, HCl, HF e SO2, além de pelo menos duas medições por ano de metais pesados e dioxinas, e uma a cada três meses no primeiro ano. A autoridade competente pode reduzir parte disso para uma planta pequena: medição periódica em vez de contínua de HCl, HF e SO2 quando o operador puder provar que as emissões não podem exceder o limite, ou medição periódica de NOx para plantas existentes abaixo de 6 t/h com a mesma prova. O limite não se move. A carga de evidência passa de um analisador contínuo para amostragem periódica e registros de operação.
Essa distinção é a resposta prática para como uma planta pequena cumpre o padrão. Ela cumpre o mesmo limite com as mesmas operações unitárias e prova a conformidade por meio de um plano de monitoramento proporcional ao seu tamanho e risco. Uma planta pequena que não consegue produzir os registros de amostragem, os registros de temperatura e a rota das cinzas não está em conformidade, mesmo que seu forno opere a 850 °C.
O que não pode ser miniaturizado
Quatro coisas não encolhem com o forno.
- Monitoramento contínuo. Um abrigo CEMS, analisadores, gases de calibração e manutenção são em grande parte custos fixos. Em uma unidade pequena, podem custar mais do que o forno. Onde a licença exige CEMS, esse custo pertence ao orçamento do projeto desde a primeira estimativa.
- Amostragem de dioxinas e metais pesados. A medição é uma linha de amostragem e uma análise laboratorial, não um sensor. A frequência pode ser menor para uma planta pequena, mas o método e o laboratório são os mesmos.
- Cinzas. Cinza de fundo e cinza volante são produzidas em qualquer tamanho. A cinza volante carrega os metais e as dioxinas removidos do gás, e precisa de uma rota de destinação testada. Uma planta pequena sem rota de cinzas transferiu o problema, não o resolveu.
- Habilidade do operador. Uma unidade em batelada depende de uma pessoa observando temperaturas, taxas de carga e ar. Quanto menor a planta, menos automação há para cobrir a pessoa, e mais o resultado depende de treinamento e registros.
A revisão da OMS de 2019 situa o limiar econômico de uma planta de incineração completa de alta tecnologia em 100 000 toneladas por ano. Esse número diz respeito a uma planta central com uma linha completa e monitoramento contínuo. Não significa que uma planta pequena não possa cumprir um limite; significa que os custos fixos da rota completa de alta tecnologia são difíceis de suportar em pequena escala. A resposta é ajustar o monitoramento e a linha de gases ao limite e ao local, não fingir que os custos fixos não existem.
Lista de verificação de especificação para uma linha pequena
- Os resíduos são caracterizados por poder calorífico, umidade, cloro e plásticos, e não apenas por quilogramas por dia?
- A norma de emissão está nomeada, com o período de média de cada parâmetro?
- A câmara secundária é dimensionada pela vazão de gás de pico na temperatura, e o tempo de residência é comprovado por um mapa de temperaturas, não por um desenho?
- O resfriamento por choque é dimensionado para a mudança de carga mais rápida, e a temperatura de entrada do filtro é declarada?
- Cada grupo de poluentes tem uma etapa que o atende, e cada etapa tem o tempo de contato de que precisa?
- O material das mangas é especificado para a temperatura e a química do gás na sua entrada?
- O estoque de carvão ou cal é um consumível com regra de substituição baseada no volume de gás e na carga ácida?
- Existe uma rota de cinzas, com uma instalação receptora nomeada?
- O plano de monitoramento é proporcional à licença, e o local tem os registros para comprová-lo?
- Há um operador designado, com treinamento e autoridade para interromper a carga?
De uma norma a uma configuração
Uma planta pequena não é uma planta grande em miniatura. É uma planta diferente que executa as mesmas operações unitárias com equipamentos diferentes e uma rota de evidência diferente. As etapas que decidem a conformidade continuam sendo combustão, resfriamento, remoção de ácidos, adsorção e filtração; as etapas que decidem se a planta consegue provar a conformidade são monitoramento, cinzas e operador.
As páginas de incineradores expõem o que cada configuração de purificação contém, e o gráfico de emissões expõe os limites que a linha deve cumprir, parâmetro por parâmetro. Os artigos sobre a janela de resfriamento, a injeção de carvão e os NOx cobrem essas etapas em mais detalhe, e a comparação de custos expõe quanto a escolha custa por tonelada. A configuração, o consumo de reagentes e o filtro para os seus resíduos são confirmados conosco frente à composição dos resíduos e à norma aplicável.